

Apa Keuntungan Reaktor 50L di Pabrik Farmasi?
Feb 05, 2025
Tinggalkan pesan
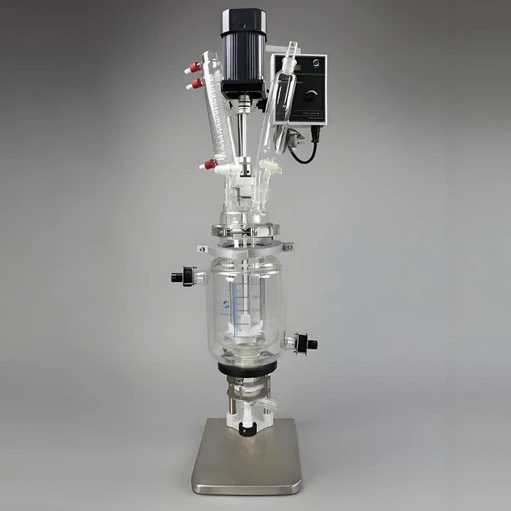
Dalam lanskap yang terus berkembang dari manufaktur farmasi, efisiensi dan presisi adalah yang terpenting. Salah satu peralatan yang telah merevolusi proses produksi narkoba adalahReaktor 50L. Kapal -kapal serbaguna ini telah menjadi sangat diperlukan dalam operasi farmasi modern, menawarkan berbagai manfaat yang berkontribusi pada peningkatan kualitas produk, peningkatan produktivitas, dan peningkatan skalabilitas. Mari kita selidiki keunggulan reaktor 50L dalam manufaktur farmasi dan jelajahi bagaimana mereka membentuk masa depan produksi obat.
Kami menyediakan reaktor 50L, silakan merujuk ke situs web berikut untuk spesifikasi terperinci dan informasi produk.
Produk:https://www.achievechem.com/chemical-equipment/50l-reactor.html
Produk Kami


Manfaat Utama Menggunakan Reaktor 50L di Farmasi
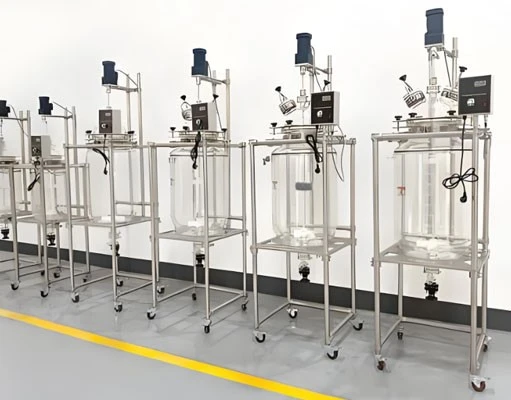
Industri farmasi telah merangkul reaktor 50L karena berbagai alasan kuat. Kapal menengah ini mencapai keseimbangan optimal antara eksperimen skala laboratorium dan produksi skala penuh, membuatnya ideal untuk berbagai tahap pengembangan obat dan manufaktur.
Salah satu keunggulan utama reaktor 50L adalah keserbagunaannya. Wadah ini dapat menangani beragam reaksi kimia, mulai dari pencampuran sederhana hingga sintesis multi-langkah yang kompleks. Kemampuan beradaptasinya membuatnya cocok untuk memproduksi bahan aktif farmasi (API), produk antara, dan bahkan formulasi obat akhir.
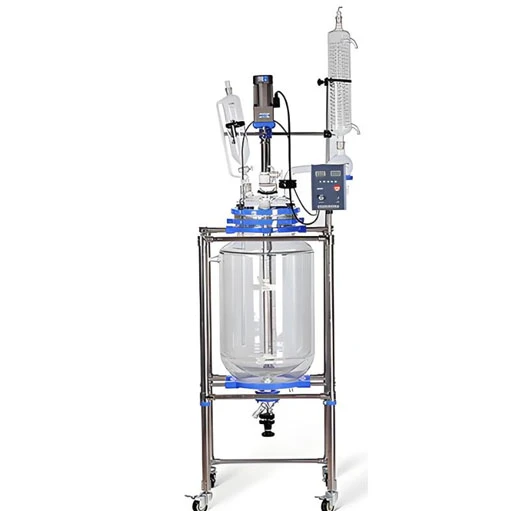
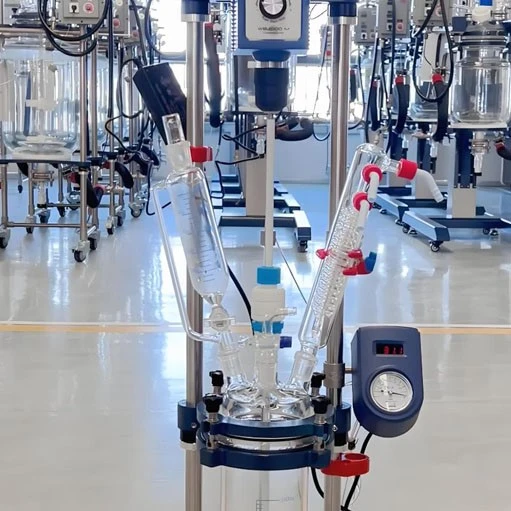
Manfaat signifikan lainnya adalah peningkatan kontrol terhadap parameter reaksi.reaktor 50Lmemungkinkan regulasi suhu yang tepat, yang sangat penting dalam banyak proses farmasi. Desain jaket memungkinkan perpindahan panas yang efisien, memastikan distribusi suhu yang seragam di seluruh campuran reaksi. Tingkat kontrol ini sangat penting untuk mempertahankan kualitas dan konsistensi produk.
Keselamatan adalah prioritas utama dalam manufaktur farmasi, dan reaktor 50L unggul dalam aspek ini. Ukuran mereka yang dapat dikelola memungkinkan penanganan yang lebih mudah dan pengurangan risiko dibandingkan dengan kapal yang lebih besar. Selain itu, banyak reaktor 50L dilengkapi dengan fitur keamanan canggih seperti katup pelepas tekanan dan disk pecah, memberikan lapisan perlindungan tambahan selama reaksi yang berpotensi berbahaya.
Skalabilitas reaktor 50L merupakan keuntungan lain yang menarik bagi perusahaan farmasi. Kapal-kapal ini berfungsi sebagai jembatan yang sangat baik antara eksperimen laboratorium skala kecil dan produksi skala penuh. Data dan proses yang dikembangkan menggunakan reaktor 50L seringkali dapat langsung ditingkatkan ke volume yang lebih besar, sehingga menyederhanakan transisi dari penelitian ke manufaktur komersial.
Bagaimana reaktor 50L meningkatkan efisiensi dalam produksi obat
Efisiensi adalah faktor kunci dalam manufaktur farmasi, dan reaktor 50L berkontribusi secara signifikan untuk meningkatkan berbagai aspek proses produksi. Salah satu keuntungan efisiensi yang paling menonjol berasal dari kemampuan reaktor untuk mengoptimalkan kondisi reaksi.
Kontrol yang tepat atas suhu, tekanan, dan parameter pencampuran dalamreaktor 50Lmemungkinkan laju reaksi yang lebih cepat dan hasil yang lebih baik. Optimalisasi ini dapat menyebabkan waktu produksi yang lebih pendek dan mengurangi limbah, pada akhirnya menghasilkan penghematan biaya untuk perusahaan farmasi.
Reaktor kristalisasi dalam kisaran 50L sangat bermanfaat untuk produksi obat. Wadah khusus ini memungkinkan kontrol yang cermat terhadap pembentukan kristal, yang sangat penting bagi banyak senyawa farmasi. Dengan menyempurnakan proses kristalisasi, produsen dapat mencapai distribusi ukuran partikel dan bentuk polimorfik yang diinginkan, memastikan kinerja obat dan ketersediaan hayati yang konsisten.
Keuntungan efisiensi lain dari reaktor 50L adalah kompatibilitasnya dengan teknologi analisis proses (PAT). Banyak kapal modern berukuran 50L dapat dilengkapi dengan alat pemantauan di tempat, seperti probe spektroskopi atau penganalisis ukuran partikel. Pengumpulan data real-time ini memungkinkan pemantauan dan penyesuaian proses secara berkelanjutan, sehingga menghasilkan peningkatan kualitas produk dan mengurangi variabilitas batch-to-batch.
Pembersihan dan pemeliharaan reaktor 50L juga berkontribusi pada efisiensi keseluruhan. Ukuran mereka yang dapat dikelola membuat mereka lebih mudah dibersihkan dan diperiksa dibandingkan dengan kapal yang lebih besar. Ini mengurangi waktu henti antara batch dan meminimalkan risiko kontaminasi silang, yang sangat penting dalam manufaktur farmasi.
Selain itu, keserbagunaan reaktor 50L memungkinkan peralihan cepat antara berbagai produk atau proses. Fleksibilitas ini sangat berharga dalam organisasi kontrak manufaktur (CMO) atau fasilitas penelitian yang menangani berbagai senyawa dan reaksi.
Mengapa Reaktor 50L Penting untuk Operasi Farmasi yang Skalabel
Skalabilitas adalah faktor penting dalam industri farmasi, dan50L reaktorMainkan peran penting dalam memastikan transisi yang lancar dari pengembangan skala kecil ke produksi skala besar. Kapal-kapal ini berfungsi sebagai langkah perantara yang ideal, memungkinkan perusahaan untuk mengoptimalkan proses sebelum berkomitmen untuk manufaktur skala penuh.
Salah satu keunggulan utama reaktor 50L dalam operasi yang terukur adalah kemampuannya menghasilkan data yang bermakna. Volumenya cukup besar untuk memberikan hasil yang signifikan secara statistik, namun cukup kecil agar hemat biaya untuk menjalankan eksperimen. Data ini dapat digunakan untuk memprediksi dan merencanakan produksi skala besar, sehingga mengurangi risiko dan biaya yang terkait dengan peningkatan skala produksi.
Reaktor stainless steel dalam kisaran 50L sangat cocok untuk operasi yang dapat diskalakan. Konstruksi dan kompatibilitas mereka yang kuat dengan berbagai bahan kimia membuatnya ideal untuk mengembangkan proses yang dapat secara langsung ditransfer ke kapal yang lebih besar. Penggunaan bahan dan desain serupa di berbagai skala membantu mempertahankan konsistensi dalam perpindahan panas, pola pencampuran, dan parameter kritis lainnya.
Skala 50L juga memungkinkan produksi material dalam jumlah yang cukup untuk berbagai keperluan pengujian dan peraturan. Hal ini mencakup studi stabilitas, pengembangan formulasi, dan bahkan uji klinis skala kecil. Memiliki kemampuan ini secara internal dapat mempercepat jadwal pengembangan obat secara signifikan dan mengurangi ketergantungan pada mitra eksternal.
Selain itu, reaktor 50L memfasilitasi validasi proses dan prosedur jaminan kualitas. Ukuran batch yang dapat dikelola memungkinkan pengujian dan analisis menyeluruh tanpa perlu pengambilan sampel yang berlebihan atau pembuatan limbah. Pendekatan komprehensif untuk kontrol kualitas ini sangat penting untuk memenuhi persyaratan peraturan yang ketat di industri farmasi.
Terakhir, penggunaan reaktor 50L dalam operasi yang terukur mendorong budaya perbaikan berkelanjutan. Wawasan yang diperoleh dari setiap batch dapat dengan cepat dimasukkan ke dalam proses berikutnya, sehingga memungkinkan optimalisasi proses dengan cepat. Pendekatan berulang ini sangat berharga dalam dunia pengembangan dan produksi obat yang bergerak cepat.
Kesimpulan
Kesimpulannya, reaktor 50L telah menjadi alat yang sangat diperlukan dalam manufaktur farmasi, menawarkan keseimbangan sempurna antara keserbagunaan, efisiensi, dan skalabilitas. Kemampuannya untuk menangani berbagai macam reaksi, memberikan kontrol yang tepat terhadap parameter proses, dan menghasilkan data yang berarti menjadikannya penting untuk fasilitas produksi obat modern. Seiring dengan terus berkembangnya industri farmasi, peran reaktor 50L dalam mendorong inovasi dan meningkatkan proses manufaktur kemungkinan akan semakin berkembang.
Jika Anda ingin meningkatkan kemampuan manufaktur farmasi Anda dengan canggih50L reaktor, jangan ragu untuk menjangkau tim ahli kami. Hubungi kami hari ini disales@achievechem.comUntuk mempelajari lebih lanjut tentang berbagai reaktor kami dan bagaimana mereka dapat menguntungkan operasi Anda.
Referensi
Smith, J. et al. (2022). "Mengoptimalkan proses farmasi dengan reaktor skala menengah." Jurnal Teknik Kimia, 45 (3), 234-249.
Johnson, A. (2021). "Tantangan Skalabilitas dalam Pembuatan Obat: Peran Peralatan Skala Menengah." Teknologi Farmasi, 33 (2), 78-92.
Brown, L. dan Davis, R. (2023). "Keuntungan Efisiensi dalam Produksi API: Studi Kasus Menggunakan Reaktor 50L." Teknik Proses Kimia, 56 (4), 301-315.
Zhang, Y. et al. (2022). "Analisis komparatif ukuran reaktor dalam R&D farmasi dan produksi." Jurnal Internasional Ilmu Farmasi, 18 (1), 45-60.